obróbka CNC, porady

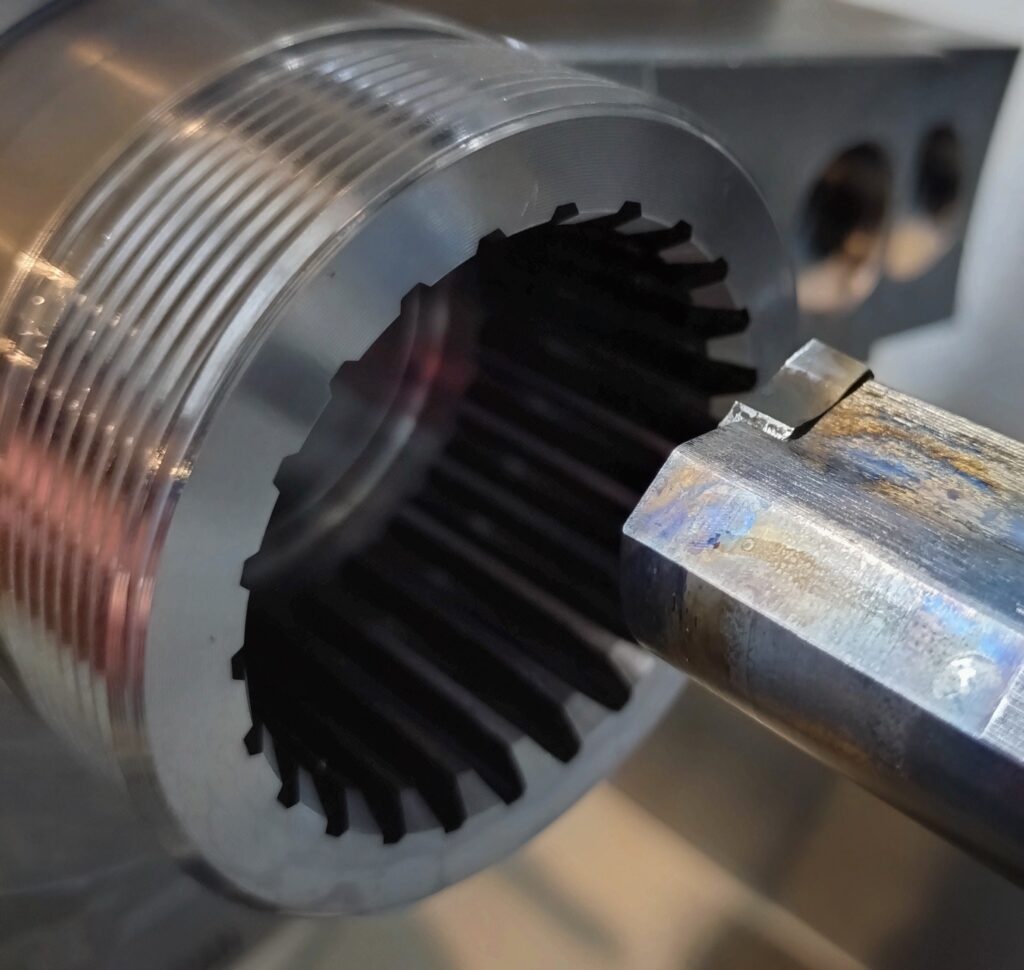
Jak wydłutować rowek wpustowy w otworze na tokarce CNC?

Wykonanie wewnętrznego rowka wpustowego (kanałka pod klin) bezpośrednio na tokarce CNC to potężna oszczędność czasu. Eliminujesz potrzebę przezbrajania detalu na dłutownicę, zachowując idealną współosiowość. Kinematyka procesu na tokarce Dłutowanie na tokarce CNC realizowane jest najczęściej przy zablokowanym wrzecionie (oś C lub kod M19). Ruch skrawający (roboczy) wykonuje oś Z, natomiast oś X odpowiada za promieniowe […]

porady, przekładnia ślimakowa

Jak szybko wyznaczyć średnicę ślimacznicy?

Ślimacznica – kalkulator warsztatowy. Jak szybko obliczyć średnicę i wklęsły promień koła? Masz na stole gotowy ślimak i musisz szybko wytoczyć półfabrykat pod koło ślimacznicy? Klient przyniósł ślimacznicę w kawałkach? Oto krótka ściągawka z trzema wzorami, które musisz wbić w kalkulator, żeby od razu ruszyć z obróbką. Wszystkie obliczenia robimy na podstawie modułu osiowego (mx)

przekładnia ślimakowa

Jaki frez dobrać do frezowania ślimacznicy? Teoria i praktyka doboru narzędzia

W klasycznej obróbce kół zębatych sprawa jest stosunkowo prosta: uniwersalnym frezem ślimakowym o danym module możesz naciąć koło o dowolnej liczbie zębów. W przypadku ślimacznic ta zasada przestaje obowiązywać. Ślimacznica nie współpracuje bowiem z płaską listwą zębatą, lecz otula swoim wieńcem cylindryczny ślimak. To sprawia, że frez do ślimacznicy nie jest już tylko narzędziem uniwersalnym

CNC, obróbka CNC, przekładnia ślimakowa, ślimak archimedesa

Jak obliczyć kąt pochylenia zębów ślimacznicy? Geometria, która musi się zgadzać

W poprzednim artykule omówiłem, jak kluczowa dla przetrwania przekładni ślimakowej jest nienaruszalność podziałki. Kolejnym, równie krytycznym parametrem geometrycznym, który decyduje o tym, czy elementy w ogóle ze sobą zazębią, jest kąt pochylenia linii zębów. Podczas gdy w klasycznych kołach zębatych o zębach skośnych kąty pochylenia obu współpracujących kół są identyczne, o tyle w przekładni ślimakowej

CNC, obróbka CNC, porady, przekładnia ślimakowa, ślimak archimedesa

Moduł ślimaka. Dlaczego są dwa różne? Moduł osiowy a moduł normalny.

W teorii budowy maszyn przekładnia ślimakowa to specyficzny przypadek przekładni zębatej o osiach pokrzyżowanych. W praktyce warsztatowej to jedno z największych wyzwań technologicznych. Najczęstszym błędem przy próbie odtworzenia lub zaprojektowania takiej przekładni jest niezrozumienie różnicy pomiędzy modułem osiowym a normalnym. Pomyłka w interpretacji tych wartości nie oznacza, że ząb będzie odrobinę za gruby czy za

obróbka CNC, porady, przekładnia ślimakowa, ślimak archimedesa

Jak wyznaczyć moduł ślimaka z detalu wzorcowego? Warsztatowe i maszynowe metody pomiaru

Dorabianie części na wzór to chleb powszedni każdego warsztatu obróbki skrawaniem. O ile odtworzenie zwykłego wałka czy tulei nie stanowi problemu, o tyle rozebranie geometrii zużytego lub uszkodzonego ślimaka z przekładni bywa technologicznym koszmarem. Kluczowym parametrem, który musimy zidentyfikować, jest moduł (m). To od niego zależy cały zarys zęba oraz poprawność współpracy z technologicznie powiązaną

Bez kategorii, CNC, obróbka CNC, porady, przekładnia ślimakowa, ślimak archimedesa

Czy można wykonać ślimak płytką VBMT? Nowe podejście w nacinaniu zarysów na CNC

Gdy zapytasz doświadczonego tokarza, jakiego narzędzia użyć do wykonania ślimaka Archimedesa (ZA) o module 4 czy 6, większość bez wahania wskaże na nóż kształtowy – szybkotnący HSS lub dedykowaną, drogą płytkę węglikową pod konkretny moduł. A co, jeśli powiem Ci, że ten sam precyzyjny zarys z powodzeniem wykonasz standardową, powszechnie dostępną płytką rombową VBMT 1604..

CNC, obróbka CNC, porady, przekładnia ślimakowa, ślimak archimedesa

Obróbka ślimaka na gotowo z EvoSpline – od doboru materiału do idealnej powierzchni

Wykonanie ślimaka, który bezpośrednio po zdjęciu z tokarki CNC nadaje się do montażu w przekładni (lub wymaga jedynie niskotemperaturowego azotowania), to technologiczny kamień milowy dla każdego warsztatu. Pozwala to całkowicie wyeliminować operację szlifowania zarysu.Aby jednak proces ten zakończył się sukcesem, należy zsynchronizować trzy filary: odpowiedni materiał, właściwą geometrię narzędzia oraz bezbłędną ścieżkę generowaną przez EvoSpline

Przewijanie do góry