
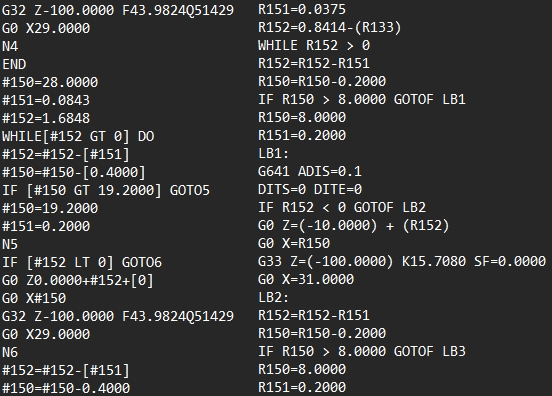
ISO ist nicht gleich ISO: Warum derselbe NC-Code auf Mazak und Sinumerik nicht funktioniert
Wer CNC-Programmierung in der Schule oder in einem Lehrgang lernt, bekommt simple Grundregeln vermittelt: G0 steht für Eilgang, G1 für Arbeitsvorschub und M3 schaltet die Spindel im Uhrzeigersinn ein. Man denkt sich schnell: „Alles klar, ich kenne den ISO-Code, ab morgen richte ich jede Maschine ein.“ Die Werkstattpraxis holt einen jedoch schnell auf den Boden […]