MaciejCzekaj

Bedienungsanleitungen & Tutorials

Zentrierbohrer in der Praxis: Typen, Spitzenwinkel und Best Practices

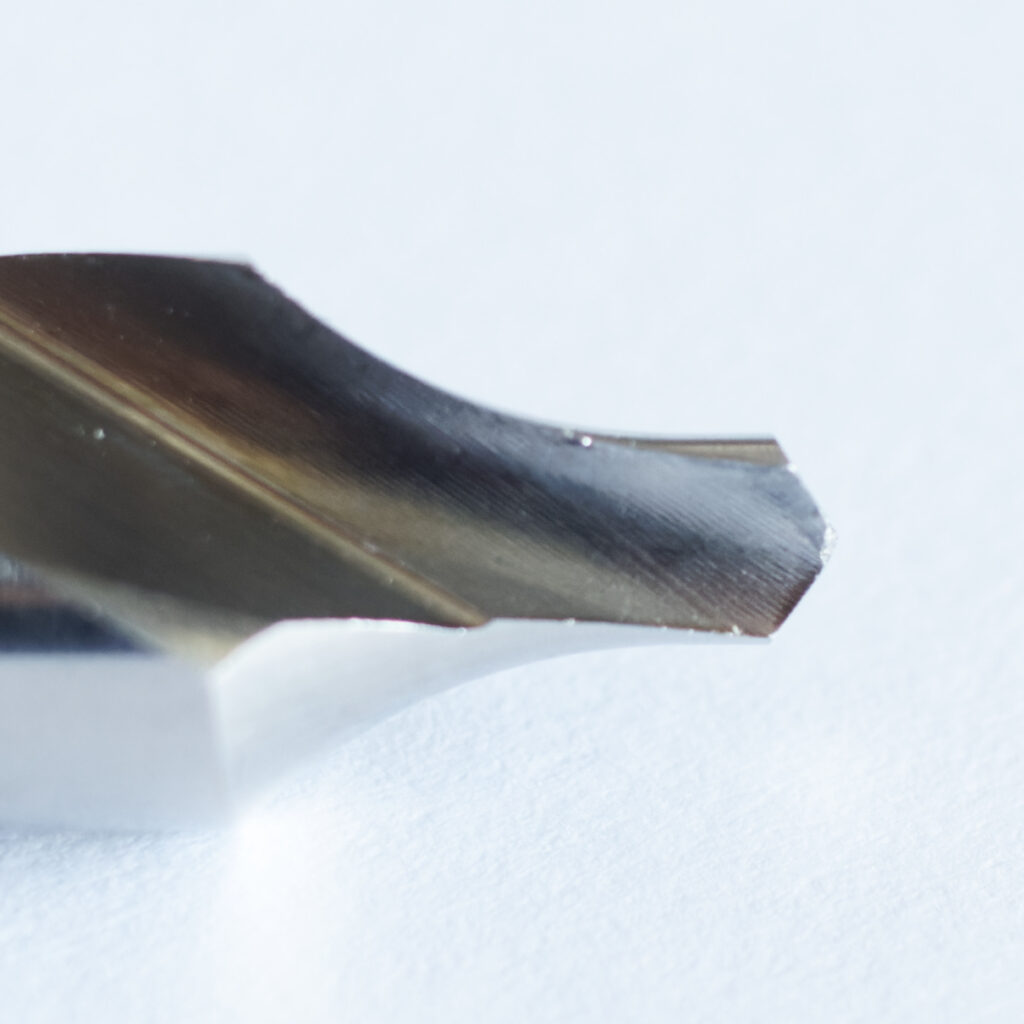
1. Zentrierbohrer für Zentrierbohrungen (DIN 333 / ISO 866) Ihre Hauptaufgabe ist das Einbringen einer Zentrierbohrung zur Aufnahme einer Dreh- oder Schleifspitze. Sie dienen als Bezugsbasis und stützen das Werkstück bei der Bearbeitung zwischen Spitzen – was beispielsweise beim hochpräzisen Wälzdrehen bzw. Zeilenspanen langer Schneckenwellen entscheidend ist, da jedes Durchbiegen der Welle zu Profilfehlern führt.

sinumerik
CNC-Programmierung & G-Code

EvoSpline mit Sinumerik-Unterstützung – NC-Code-Generierung für mehrgängige Schnecken auf Siemens-Steuerungen

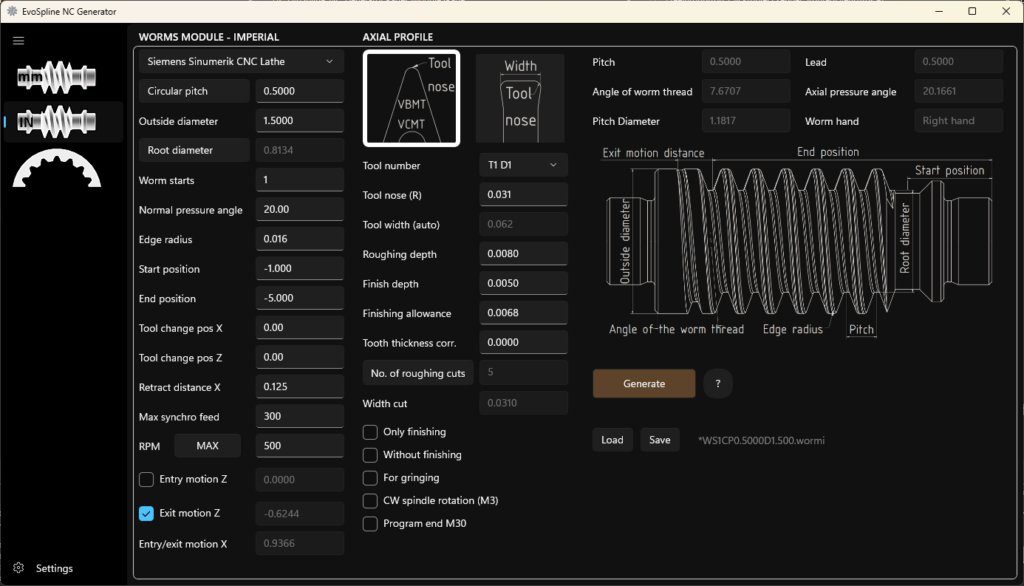
Bisher lag der Fokus des EvoSpline NC Generators auf Drehmaschinen von Mazak im EIA/ISO-Standard. Mit dem aktuellen Update erhalten die Schneckenmodule (sowohl metrisch als auch zöllig) eine vollständige, native Integration für Steuerungen des Typs Siemens Sinumerik (u. a. 828D, 840D sl und Sinumerik ONE). Die Implementierung der Sinumerik-Unterstützung beschränkt sich keineswegs nur auf den Wechsel

CNC-Programmierung & G-Code, Schneckengetriebe

Drehen von Zoll-Schnecken auf CNC-Drehmaschinen – Neues Modul im EvoSpline NC Generator

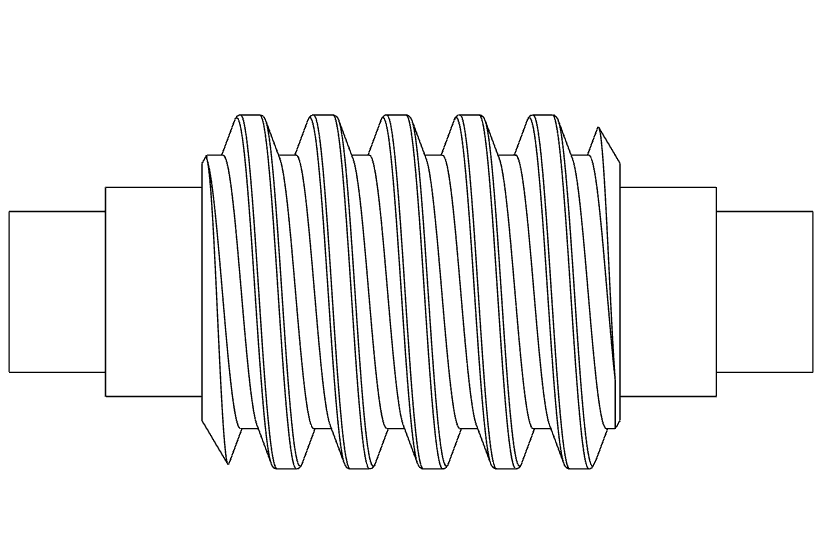
Die Konstruktion und Instandsetzung von Schneckengetrieben nach zölligen Normen (AGMA / ANSI) stellt spanende Betriebe in Europa und den USA oft vor Herausforderungen. Ungewöhnliche Steigungen, Teilungsdefinitionen über Diametral Pitch (DP) oder Circular Pitch (CP) sowie Eingriffswinkel von 14,5° oder 25° erfordern in der Praxis meist teure, speziell angefertigte Form-Wendeschneidplatten. Das neueste Update des EvoSpline NC

rowek smarny
Bedienungsanleitungen & Tutorials, CNC-Programmierung & G-Code

Schmiernut. Wie fertigt man sie auf einer CNC-Drehmaschine? Eine Methode ohne Spezialwerkzeuge

Schmiernuten finden sich am häufigsten in Gleitbuchsen und Lagerschalen. Ebenso oft findet man sie in Bohrungen von Getriebegehäuseteilen. Die Aufgabe einer solchen Nut ist einfach – sie soll das Schmiermittel gleichmäßig in der Bohrung verteilen. Wie fertigt man sie auf einer CNC-Drehmaschine? Oft werden solche Nuten mit Spezialwerkzeugen im Gewindeschneidverfahren hergestellt. Man stellt Steigung und

Bedienungsanleitungen & Tutorials, Bez kategorii

Wie bestimmt man schnell den Steigungswinkel der Schneckenradzähne? Die schnellste Werkstattmethode im metrischen und imperialen System.

Mit den folgenden Formeln können Sie den Steigungswinkel der Schneckenradzähne schnell auf einem Taschenrechner berechnen – dieser muss jedoch über trigonometrische Funktionen (atan) verfügen. Wenn Sie den Teilkreisdurchmesser noch nicht kennen, berechnen Sie ihn zuerst – ziehen Sie dazu einfach das Doppelte des Axialmoduls vom Außendurchmesser der Schnecke ab: Berechnen Sie im nächsten Schritt den

Adjustable tilt-angle tool for worm machining
Ingenieurberechnungen, Ratgeber

Warum ein Schneckendrehhalter einen einstellbaren Neigungswinkel erfordert

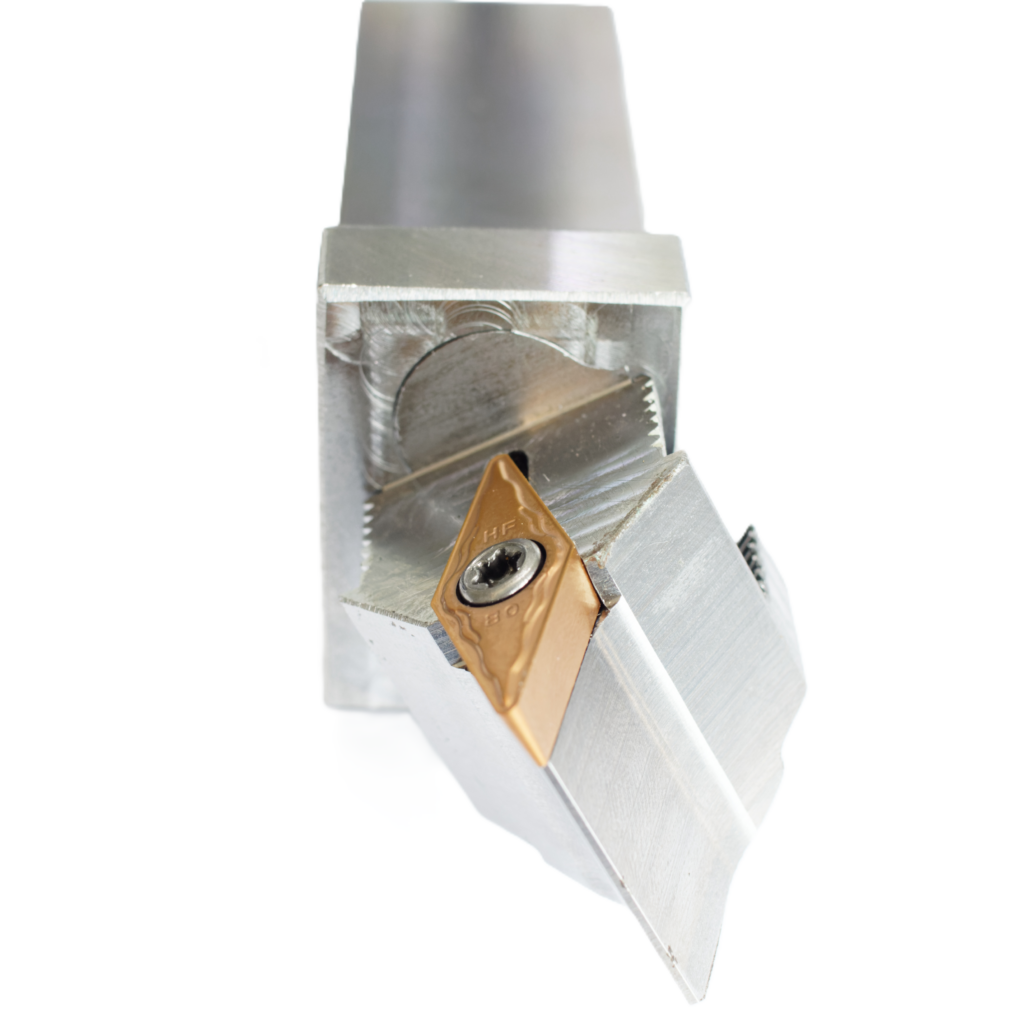
Bei der Bearbeitung von Standard-ISO-metrischen oder zölligen Befestigunggewinden muss man sich selten Gedanken über die baulichen Grenzen des Werkzeugs machen. Der Steigungswinkel solcher Gewinde ist in der Regel klein (oft unter 3°–4°), sodass ein Standard-Drehhalter den Freiwinkel problemlos einhalten kann. Die Realität bei der Bearbeitung von Archimedischen Schnecken sieht jedoch völlig anders aus. Hier haben

Schneckendurchmesser
Ratgeber, Schneckengetriebe

Wie wählt man den Schneckendurchmesser? Durchmesserfaktor, Wirkungsgrad und der Kampf um die Kernsteifigkeit

Im Gegensatz zu klassischen Stirnrädern, bei denen der Teilkreisdurchmesser einfach durch die Zähnezahl und den Modul bestimmt wird, jest der Durchmesser bei einer Schnecke ein bis zu einem gewissen Grad autonomer Parameter. Seine falsche Auswahl ma schwerwiegende Folgen: von einem drastischen Abfall des Wirkungsgrads und Überhitzung des Getriebes aż hin zum Ermüdungsbruch der Welle unter

Nach oben scrollen