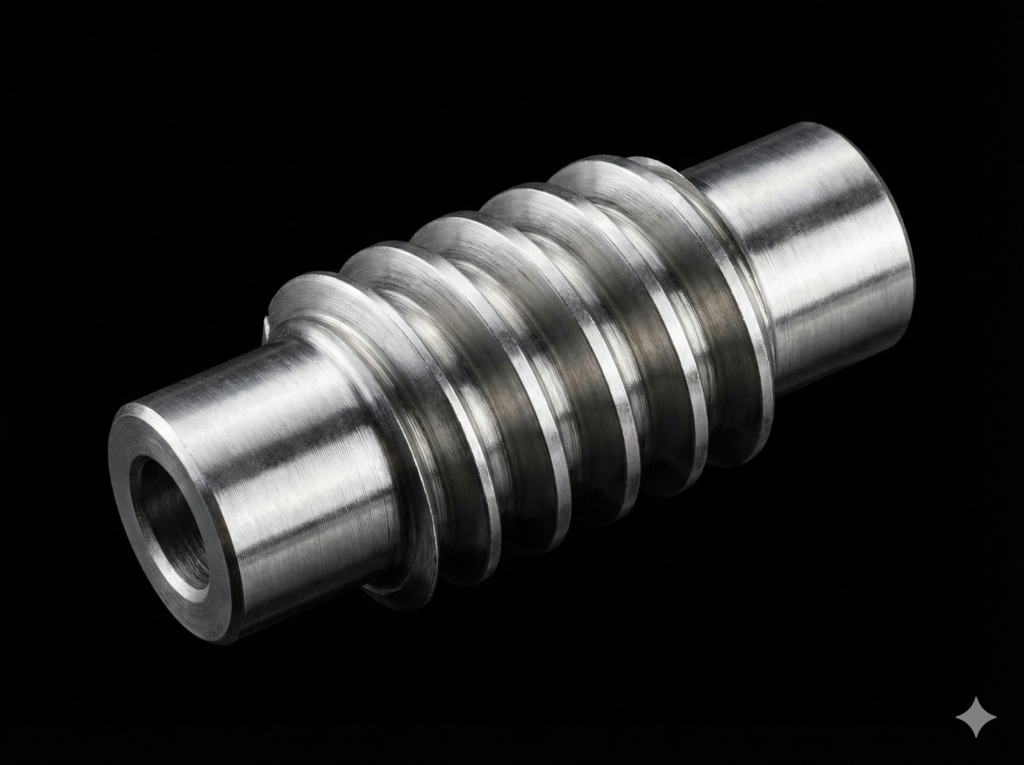
Dotychczas EvoSpline NC Generator koncentrował się na maszynach marki Mazak pracujących w standardzie EIA/ISO. Wraz z najnowszą aktualizacją moduły do obróbki ślimaków (zarówno metryczny, jak i imperialny) zyskały pełną, natywną integrację ze sterowaniami Siemens Sinumerik (m.in. 828D, 840D sl oraz Sinumerik ONE).
Wdrożenie kodu dla sterowań Siemens to nie tylko zmiana rozszerzenia pliku z .eia na .mpf / .spf. To zupełnie inna filozofia składni, pozycjonowania narzędzia oraz synchronizacji osi przy nacinaniu gwintów wielozwojnych.
Co nowego dla użytkowników obrabiarek ze sterowaniem Sinumerik?
1. Gwintowanie wielozwojne za pomocą G33 i parametru SF
W systemach Mazak i Fanuc podział kątowy kolejnych zwojów realizowany jest najczęściej adresem Q. Sinumerik w standardzie DIN/ISO realizuje tę funkcję za pomocą parametru SF (Starting Point Offset):
Program automatycznie wylicza kąty przesunięcia dla dowolnej liczby zwojów (od 1 do 44) i wprowadza je wprost do bloków G33.
2. Format narzędzia T... D... i bezpieczny odjazd SUPA
Sinumerik wymaga jednoznacznego wywołania numeru ostrza (D). EvoSpline automatycznie dostosowuje listę wyboru narzędzi do formatu T1 D1, T2 D2 itd.
Dodatkowo, punkty wymiany narzędzia oraz wycofania po wykonaniu operacji realizowane są przez odczyt współrzędnych maszynowych z komendą SUPA i wygaszeniem korektora (D0), co zapobiega kolizjom niezależnie od aktywnych baz obróbczych (G54-G599):
G-Code
3. Zmienna R133 – Korekta grubości zęba z pulpitu maszyny
Jedną z najbardziej przydatnych innowacji w kodzie dla Sinumerika jest zdefiniowanie zmiennej R133.
Operator nie musi wracać do komputera, aby ciaśniej lub luźniej spasować ślimak ze ślimacznicą. Wystarczy zmodyfikować wartość R133 w parametrach R programu na pulpicie maszyny. Generator automatycznie wstawia graniczne wartości dopuszczalnej korekcji, zabezpieczając detal przed podcięciem sąsiedniej flanki zęba.
4. Płynne wejście w materiał (G641 ADIS) i interpolacja kątowa
Dla detali pozbawionych podcięć technologicznych EvoSpline generuje zsynchronizowany ruch najazdu i wyjścia w osiach X i Z z wykorzystaniem wygładzania toru G641 ADIS=0.1, eliminując przeciążenia płytki na wejściu w pełny materiał:
5. Wybór podprogramu (RET) lub programu głównego (M30)
Przełącznik w interfejsie pozwala określić, czy kod ma stanowić samodzielny program główny (.mpf, koniec M30), czy podprogram technologiczny wywoływany z poziomu ShopTurn lub innego procesu (.spf, zakończenie komendą RET).
Jak przełączyć sterowanie w aplikacji?
Wybór sterowania sprowadza się do jednego kliknięcia:
- Otwórz moduł Worms Module (metryczny lub calowy).
- W polu wyboru CNC Control zmień Mazak ISO na Sinumerik.
- Interfejs automatycznie dostosuje listę narzędzi, schowa opcje specyficzne dla Mazaka (jak format parametru Q) i przygotuje silnik postprocesora do generowania składni Siemens.
Wypróbuj nowe możliwości
Zaktualizowana wersja EvoSpline NC Generator jest już dostępna w Microsoft Store. Przetestuj generowanie kodu Sinumerik na swoich detalach korzystając z darmowego okresu próbnego.