1. Nawiertaki do nakiełków (DIN 333 / PN-EN ISO 866)
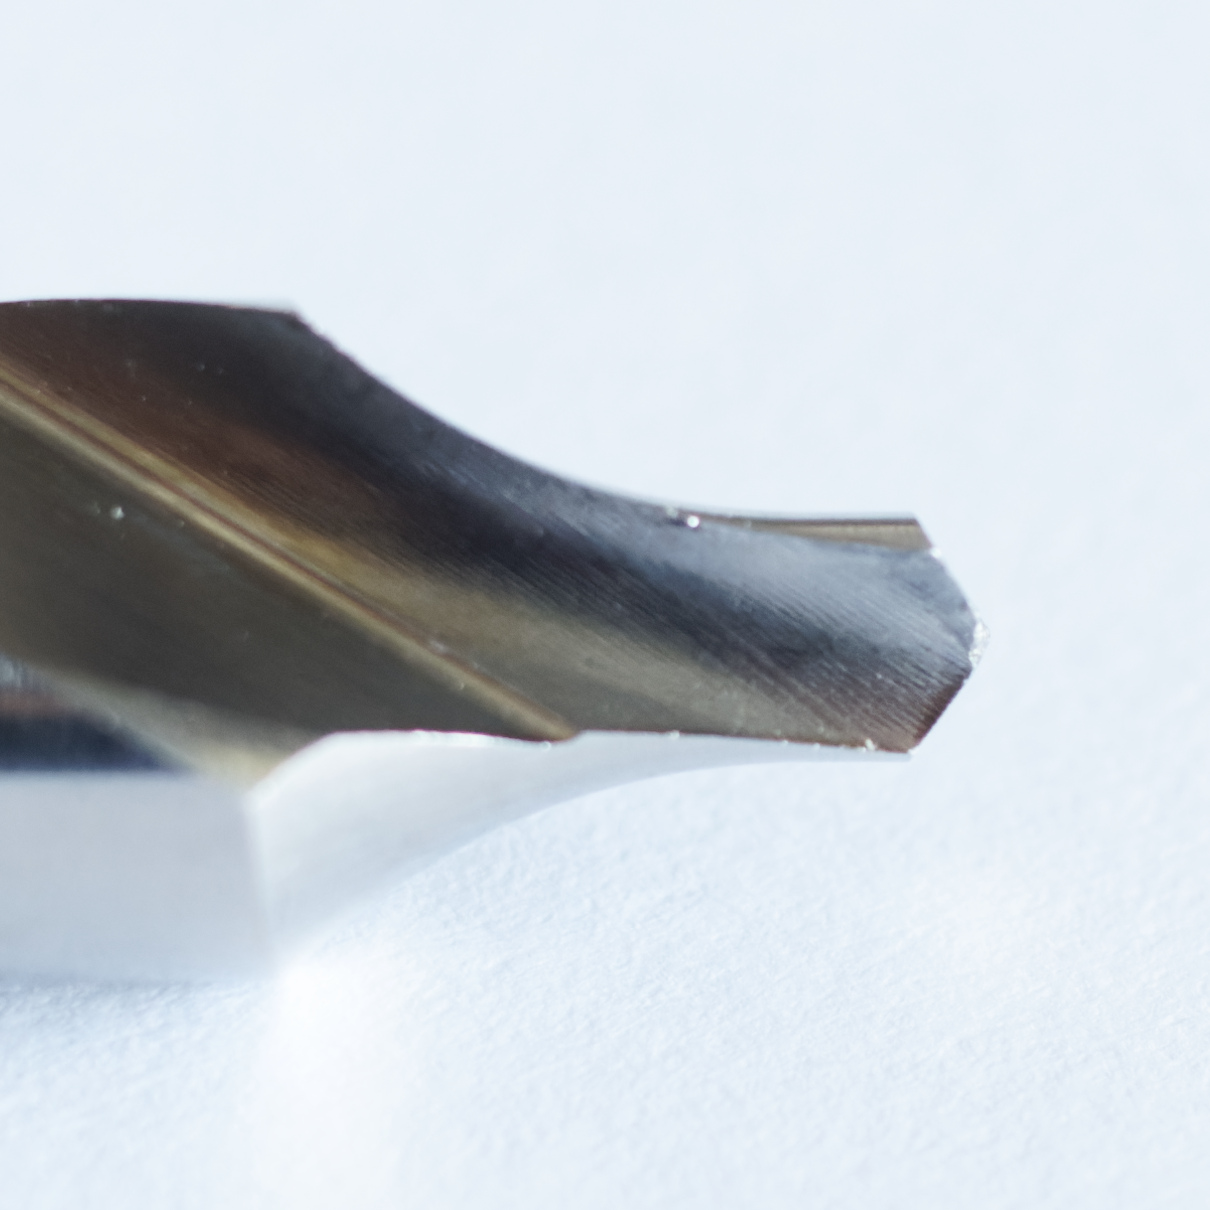
Ich podstawowym zadaniem jest wykonanie gniazda pod kieł tokarki lub szlifierki (tzw. nakiełka). Służą do ustalenia bazy i podparcia detalu przy obróbce w kłach – co jest kluczowe np. przy precyzyjnym wierszowaniu zwojów długich ślimaków, gdzie każde ugięcie wałka powoduje błędy zarysu.
Wyróżniamy trzy główne typy:
- Typ A (zwykły, kąt 60°): Najpopularniejszy nawiertak dwustronny. Wykonuje prosty stożek 60° z pilotem prowadzącym. Stosowany w standardowych wałkach, gdzie czoło detalu nie jest narażone na uderzenia lub będzie w kolejnych operacjach zatoczone.
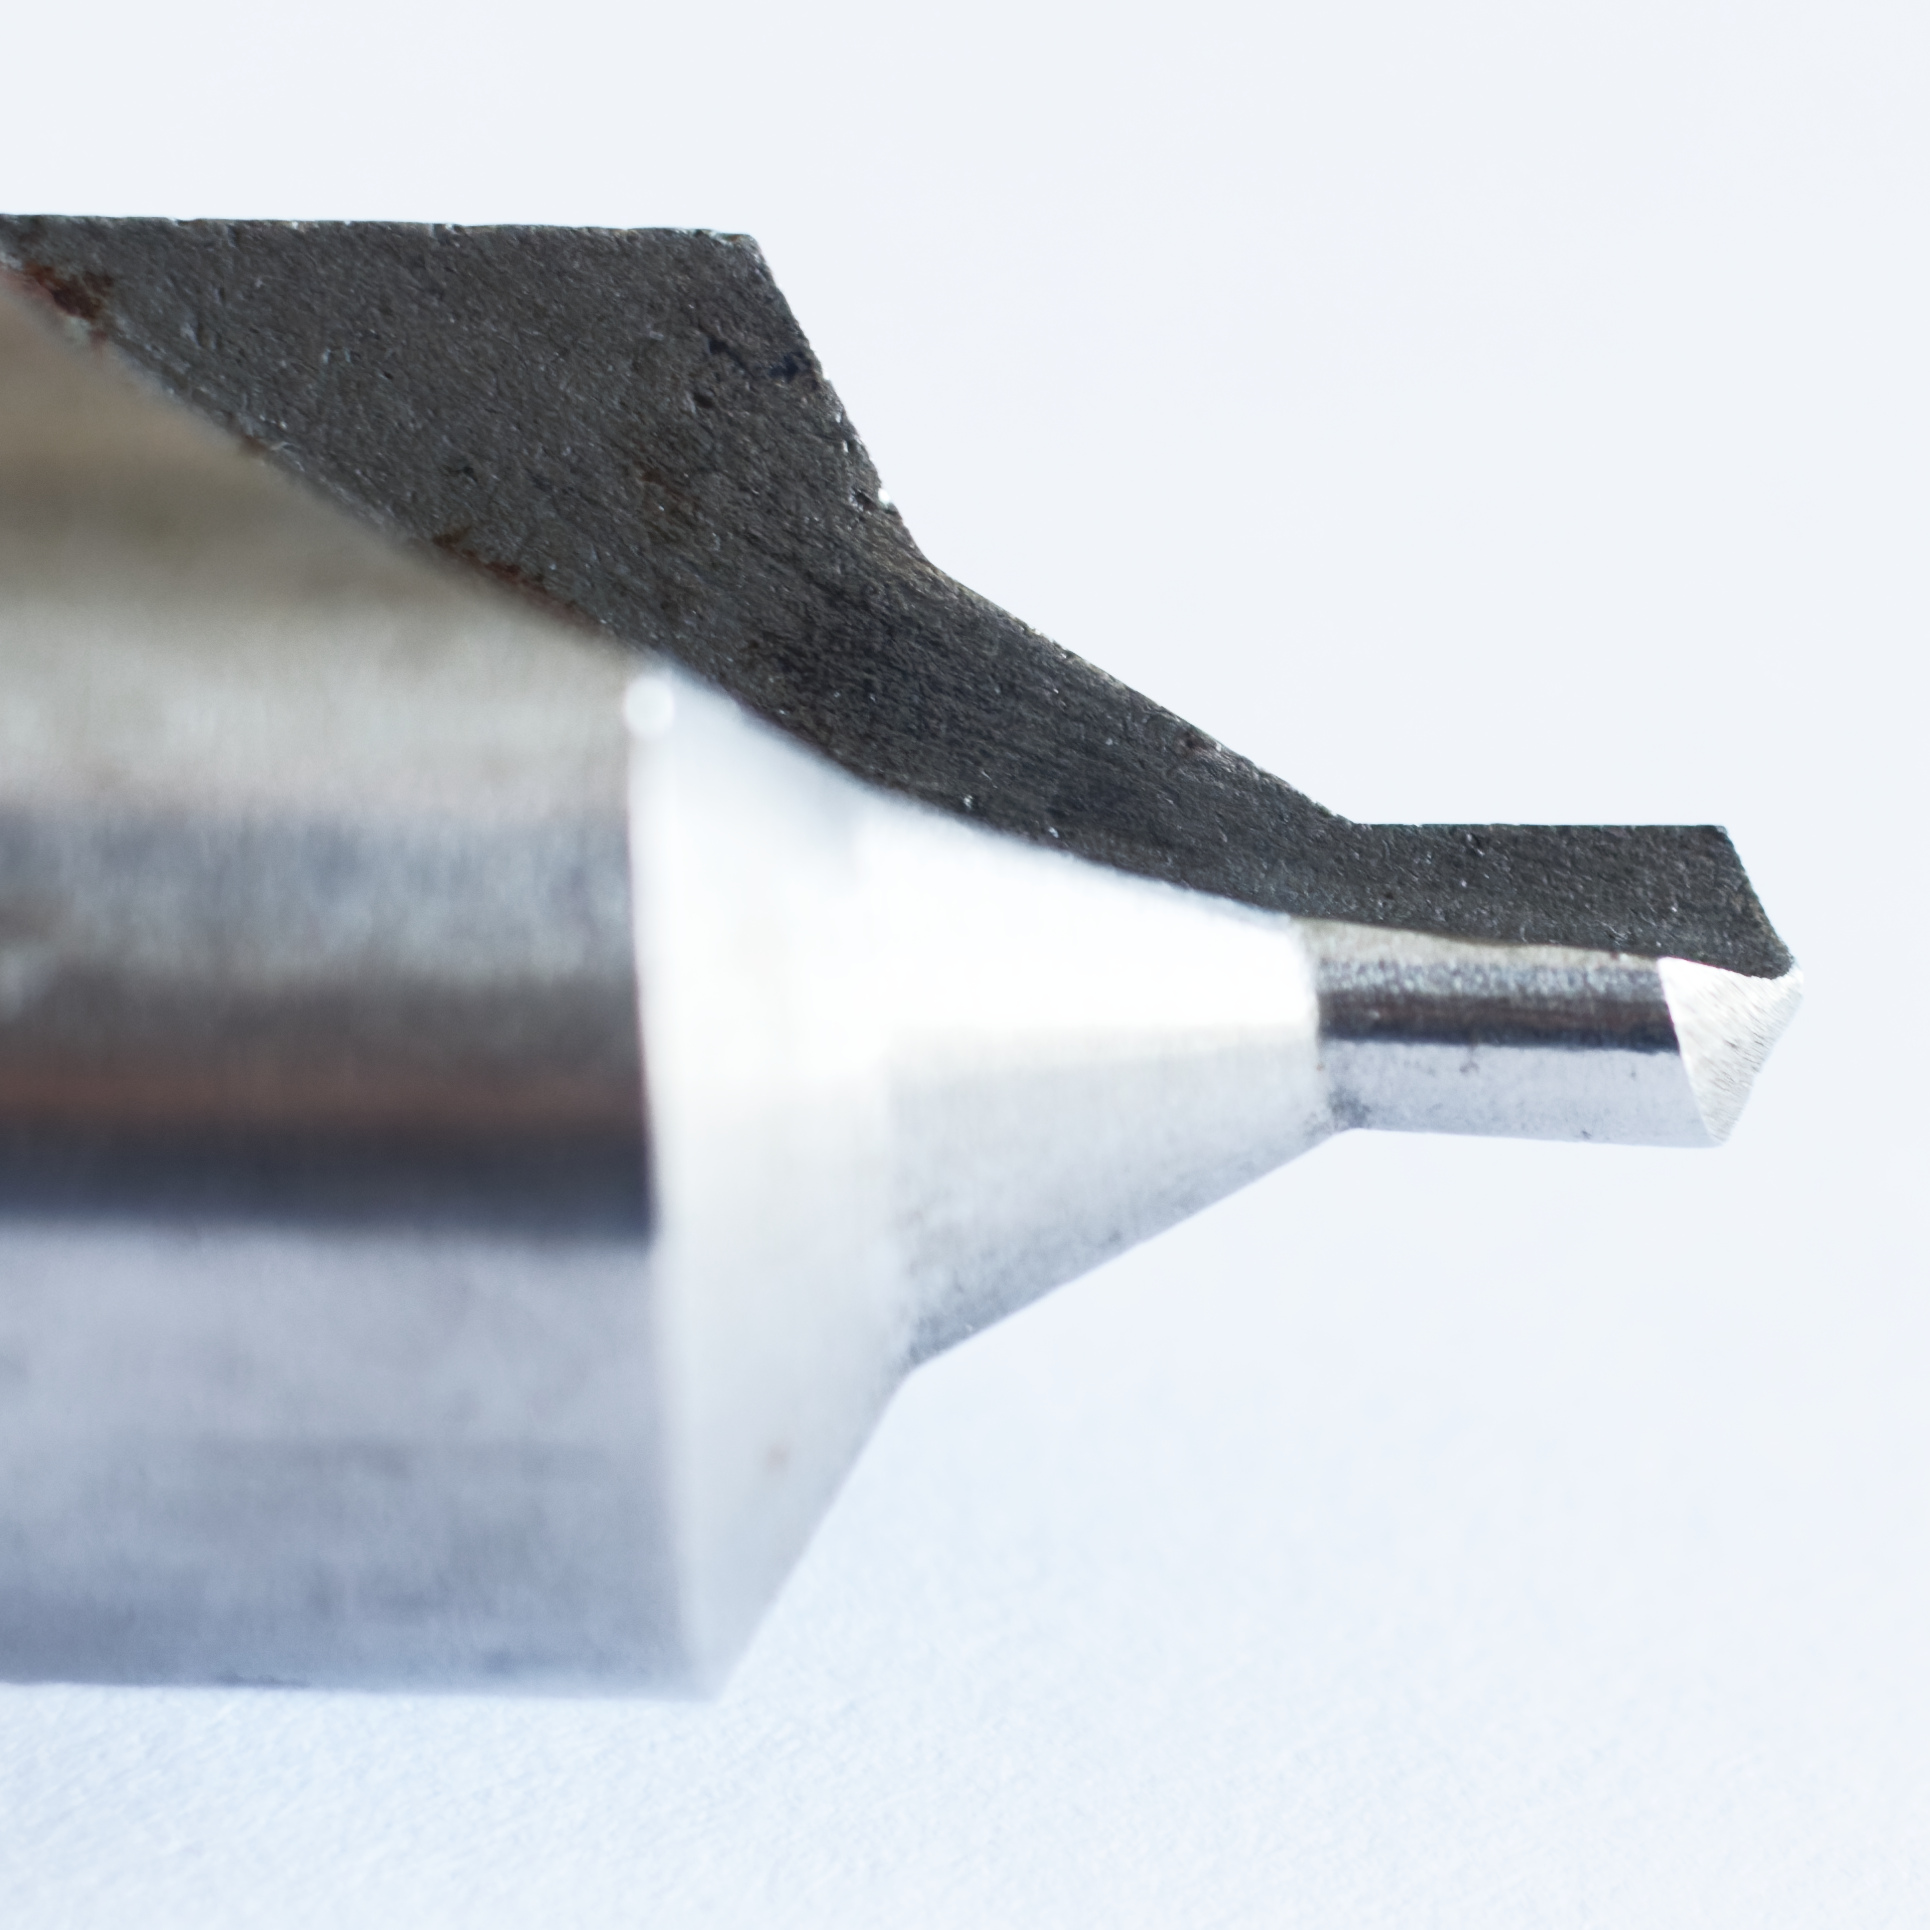
- Typ B (z pogłębiaczem ochronnym 120°): Posiada dodatkowy odcinek stożkowy o kącie 120°. Tworzy on bezpieczną fazę chroniącą krawędź właściwego stożka 60° przed uszkodzeniami mechanicznymi podczas transportu czy przekładania detalu. Niezastąpiony, gdy wał po obróbce zgrubnej trafia na hartownię, a później jest szlifowany w kłach.
- Typ R (promieniowy / łukowy): Zamiast prostego stożka 60° posiada profil łukowy. Zapewnia właściwe, liniowe przyleganie kła nawet wtedy, gdy oś kła konika i oś wrzeciona wykazują minimalną niewspółosiowość lub gdy detal podlega nieznacznym ugięciom pod siłami skrawania.
Typ A: 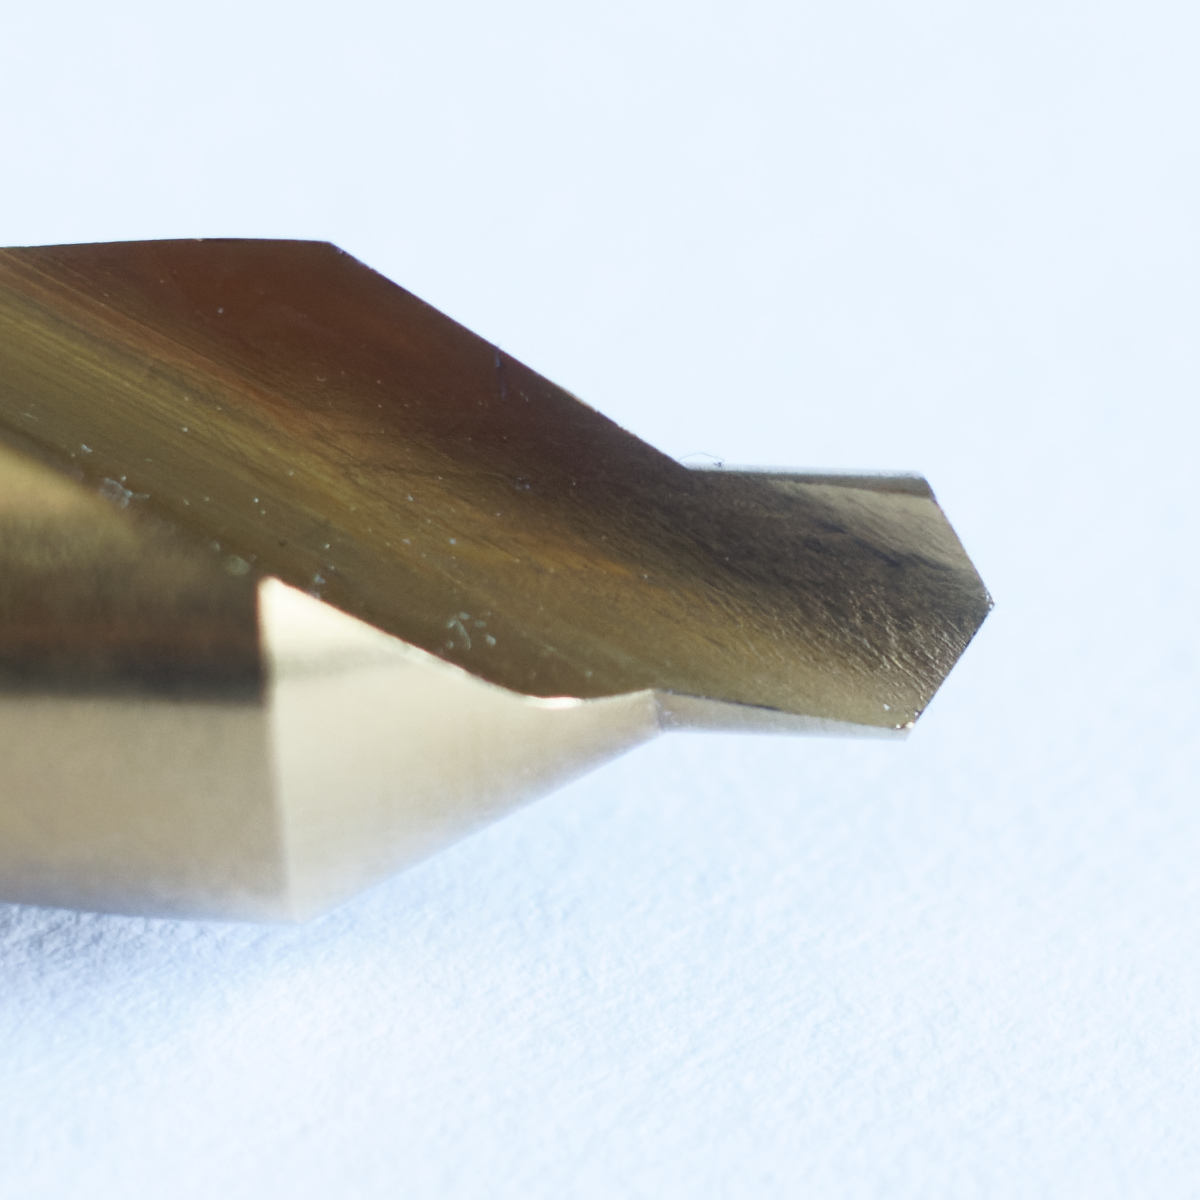 Typ B:
 Typ R:
2. Nawiertaki pilotujące / NC (Spotting Drills)
To sztywne narzędzia bez cienkiego czopa pilotującego, używane do wyznaczenia osi pod wiertło lub jednoczesnego fazowania krawędzi otworu.
W ich przypadku najważniejsza zasada technologiczna brzmi: kąt wierzchołkowy nawiertaka NC musi być równy lub większy niż kąt wiertła.
- Pod wiertła HSS (118°) – stosujemy nawiertak 90° lub 120°.
- Pod wiertła węglikowe VHM (standardowo 140°) – stosujemy nawiertak 142°.
Użycie stożka 90° lub 60° pod wiertło VHM 140° powoduje, że wiertło uderza o ścianki otworu swoimi delikatnymi zewnętrznymi narożami zamiast centralnym ścinem, co często prowadzi do wyszczerbienia węglika. Warto pamiętać, że przy nowoczesnych wiertłach VHM z korekcją ścina (split point) do głębokości 5xD na płaskim czole nawiercanie w ogóle można pominąć.
3. Warsztatowe ciekawostki i dobre praktyki
Postój na dnie – zrób go na 3 obroty
W podręcznikach technologicznych często odradza się postój na dnie ze względu na ryzyko utwardzenia zgniotowego materiału. Praktyka warsztatowa pokazuje jednak drugą stronę medalu: wycofanie narzędzia w tym samym momencie, w którym osiągnęło dno, regularnie skutkuje biciem nakiełka przez sprężynowanie układu.
Zamiast długiego postoju, który faktycznie przypala ostrze, wystarczy zaprogramować zatrzymanie na dokładnie 3 obroty wrzeciona (w cyklu lub przez G4 przeliczone z obrotów). Tyle w zupełności wystarczy, by krawędź skrawająca zebrała sprężynujący naddatek, wygładziła stożek i wyeliminowała bicie bazy, nie powodując problemów z utwardzeniem stali.
Współosiowość: tokarka a frezarka
Wpływ niewspółosiowości oprawki zależy całkowicie od tego, co wiruje:
- Obróbka tokarska (narzędzie nieruchome w głowicy, detal wiruje): Niewspółosiowość gniazda z osią wrzeciona jest zabójcza dla trwałości nawiertaka. Cienki czop natychmiast dostaje siłę gnącą i się łamie. Ma to jednak mniejszy wpływ na samo bicie nakiełka, ponieważ wirujący detal narzuca własną oś obrotu i stożek formuje się w miarę centrycznie.
- Obróbka narzędziem napędzanym / frezarka (wiruje nawiertak): Tutaj zależność jest odwrotna – jakikolwiek błąd współosiowości oprawki lub bicie narzędzia przekłada się bezpośrednio na bicie nakiełka.
Poprawianie nakiełka po obróbce zgrubnej
Podczas intensywnego toczenia zgrubnego w materiale uwalniają się naprężenia wewnętrzne, a duże siły skrawania mogą minimalnie przestawić detal w szczękach.
Bardzo dobrą praktyką przy wałach wymagających dużej precyzji jest wykonanie nakiełka zgrubnego na początku, a następnie – po zebraniu głównych naddatków z wałka – poprawienie stożka nakiełka lekkim przejściem wykańczającym. Jeśli detal ma później trafić na szlifierkę kłową, ten jeden krótki zabieg potrafi zaoszczędzić mnóstwo czasu na korygowaniu bicia promieniowego.
Zobacz też mój program EvoSpline NC Generator: