1. Zentrierbohrer für Zentrierbohrungen (DIN 333 / ISO 866)
Ihre Hauptaufgabe ist das Einbringen einer Zentrierbohrung zur Aufnahme einer Dreh- oder Schleifspitze. Sie dienen als Bezugsbasis und stützen das Werkstück bei der Bearbeitung zwischen Spitzen – was beispielsweise beim hochpräzisen Wälzdrehen bzw. Zeilenspanen langer Schneckenwellen entscheidend ist, da jedes Durchbiegen der Welle zu Profilfehlern führt.
Es werden drei Hauptformen unterschieden:
- Form A (Standard, 60°-Winkel): Der gängigste doppelseitige Zentrierbohrer. Er erzeugt einen geraden 60°-Kegel mit zylindrischem Führungszapfen. Geeignet für Standardwellen, bei denen die Stirnfläche keinen Stößen ausgesetzt ist oder in späteren Arbeitsgängen überdreht wird.
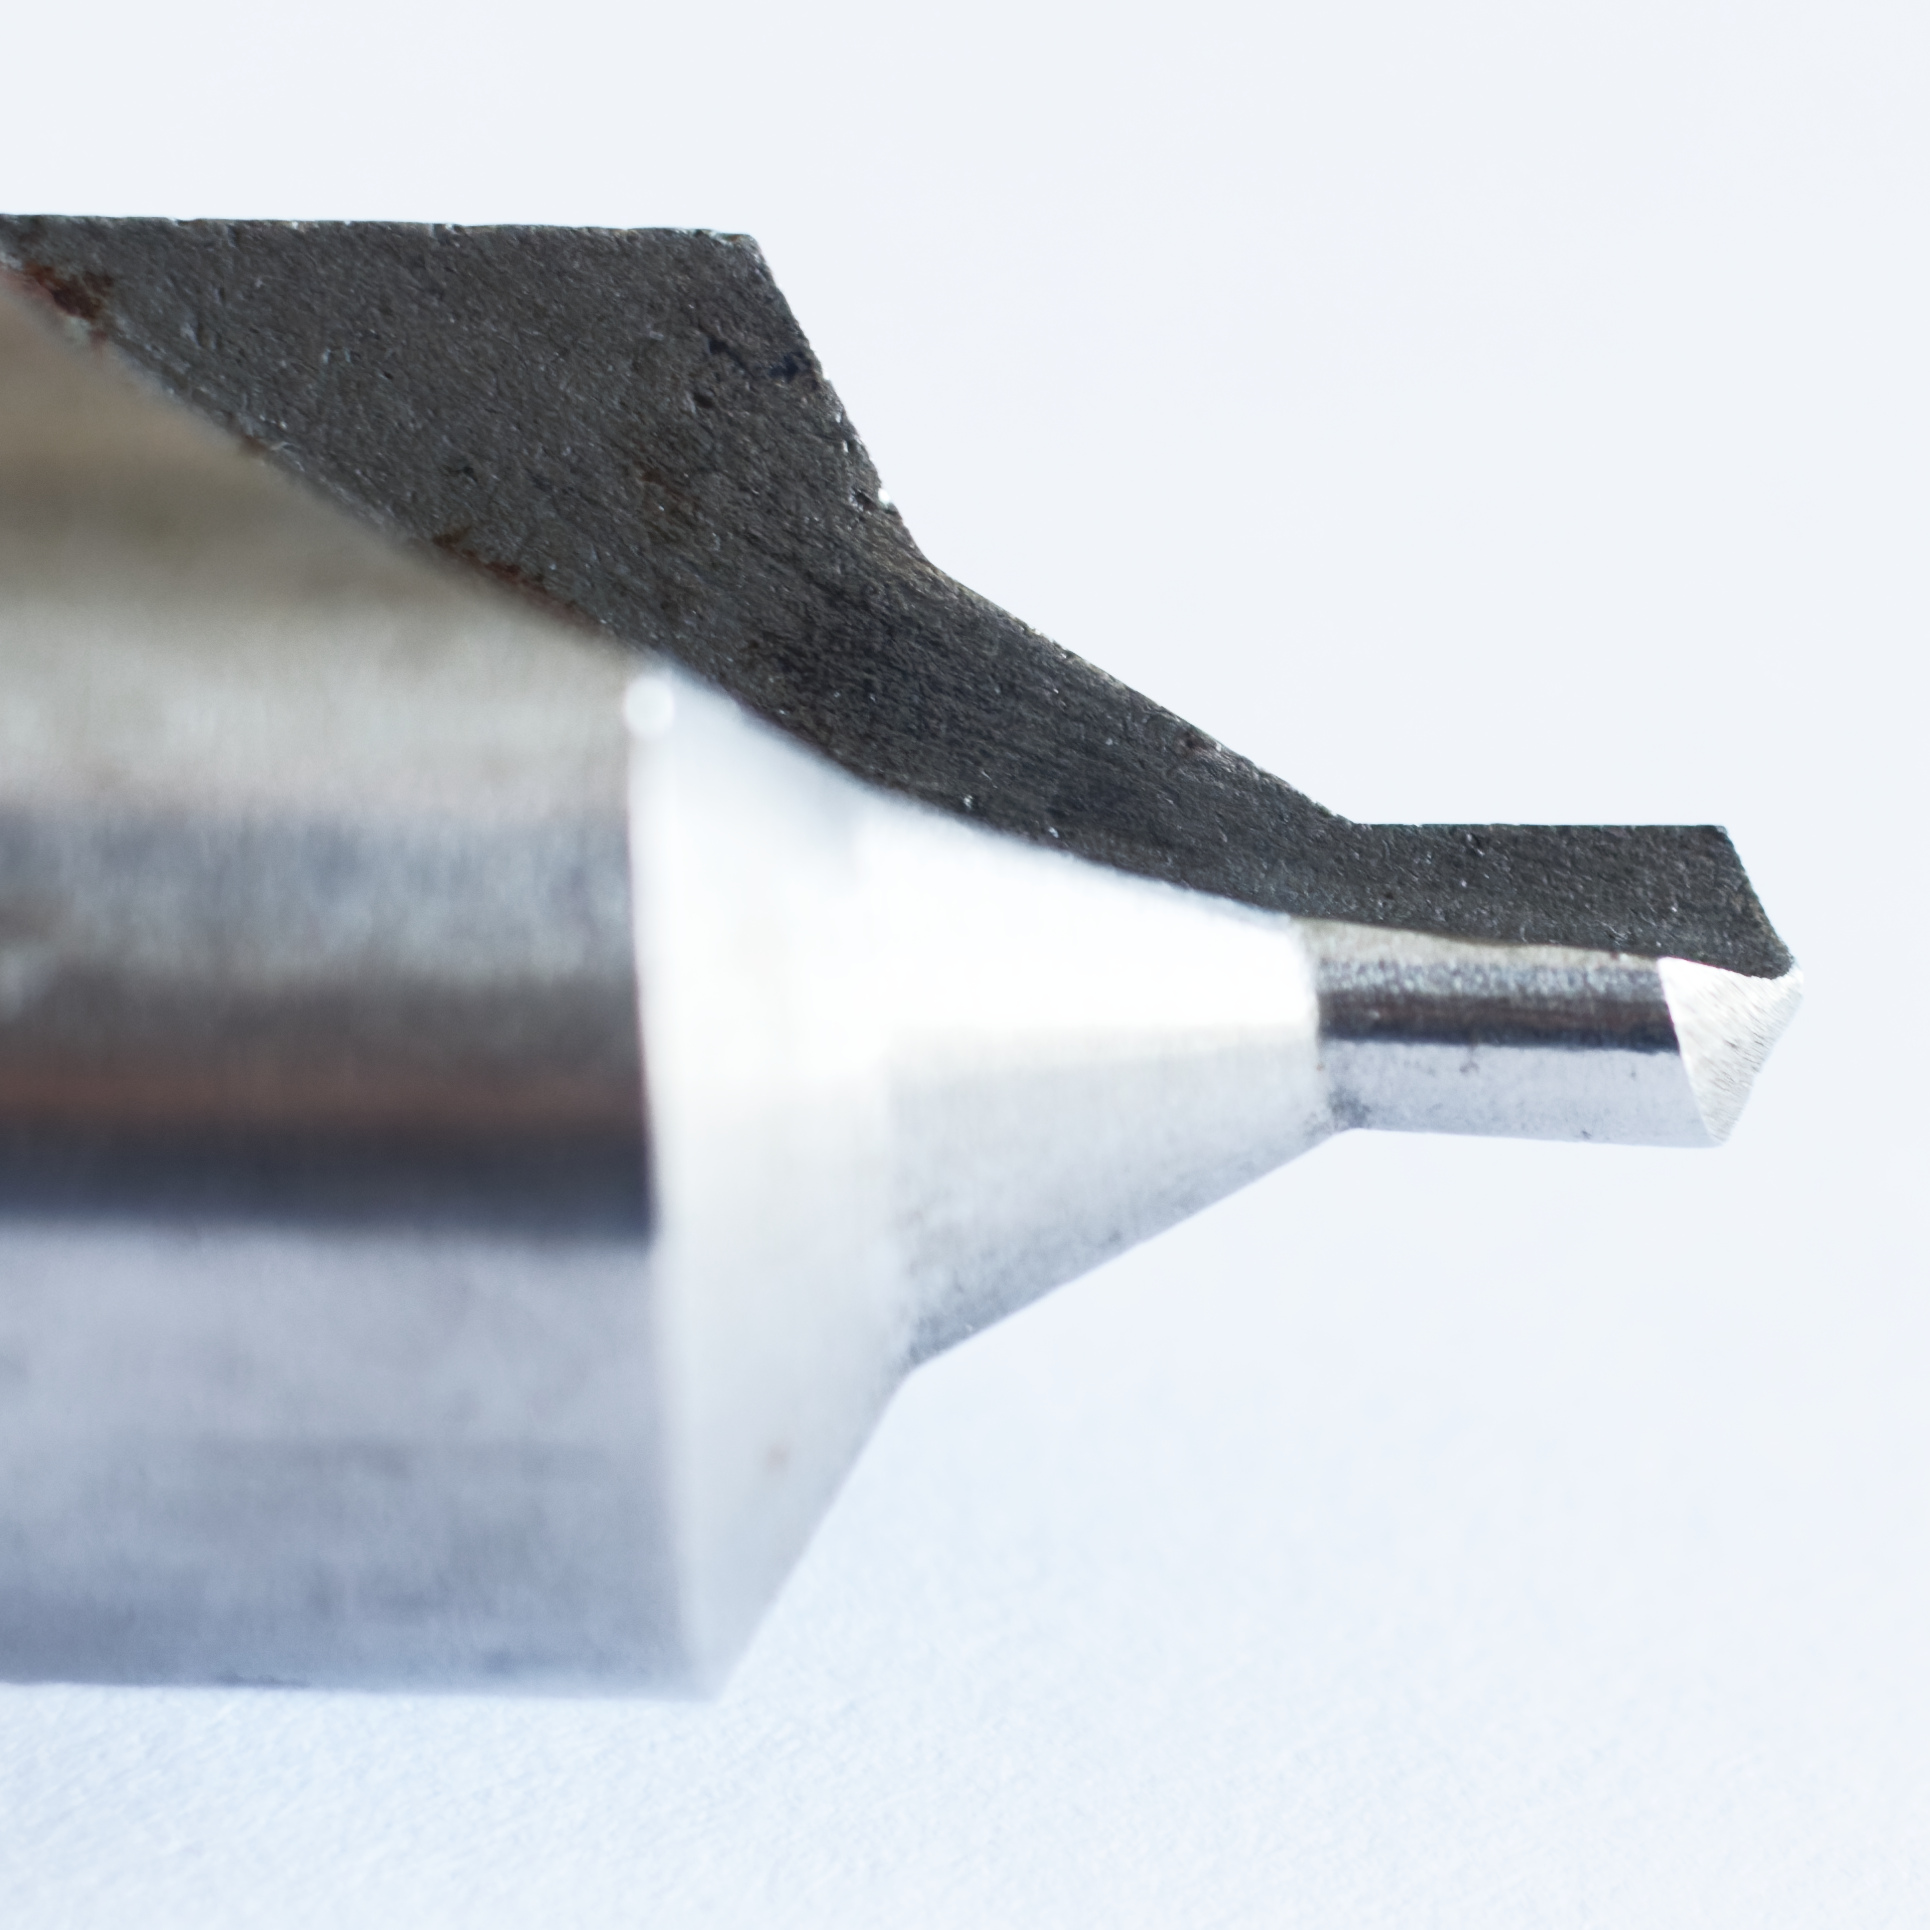
- Form B (mit Schutzsenkung 120°): Besitzt eine zusätzliche 120°-Fasenstufe. Sie erzeugt eine Schutzsenkung, die die Kante des eigentlichen 60°-Zentrierkegels vor Beschädigungen beim Transport oder Werkstückhandling schützt. Unverzichtbar, wenn Wellen nach dem Schruppen in die Härterei gehen und anschließend zwischen Spitzen geschliffen werden.
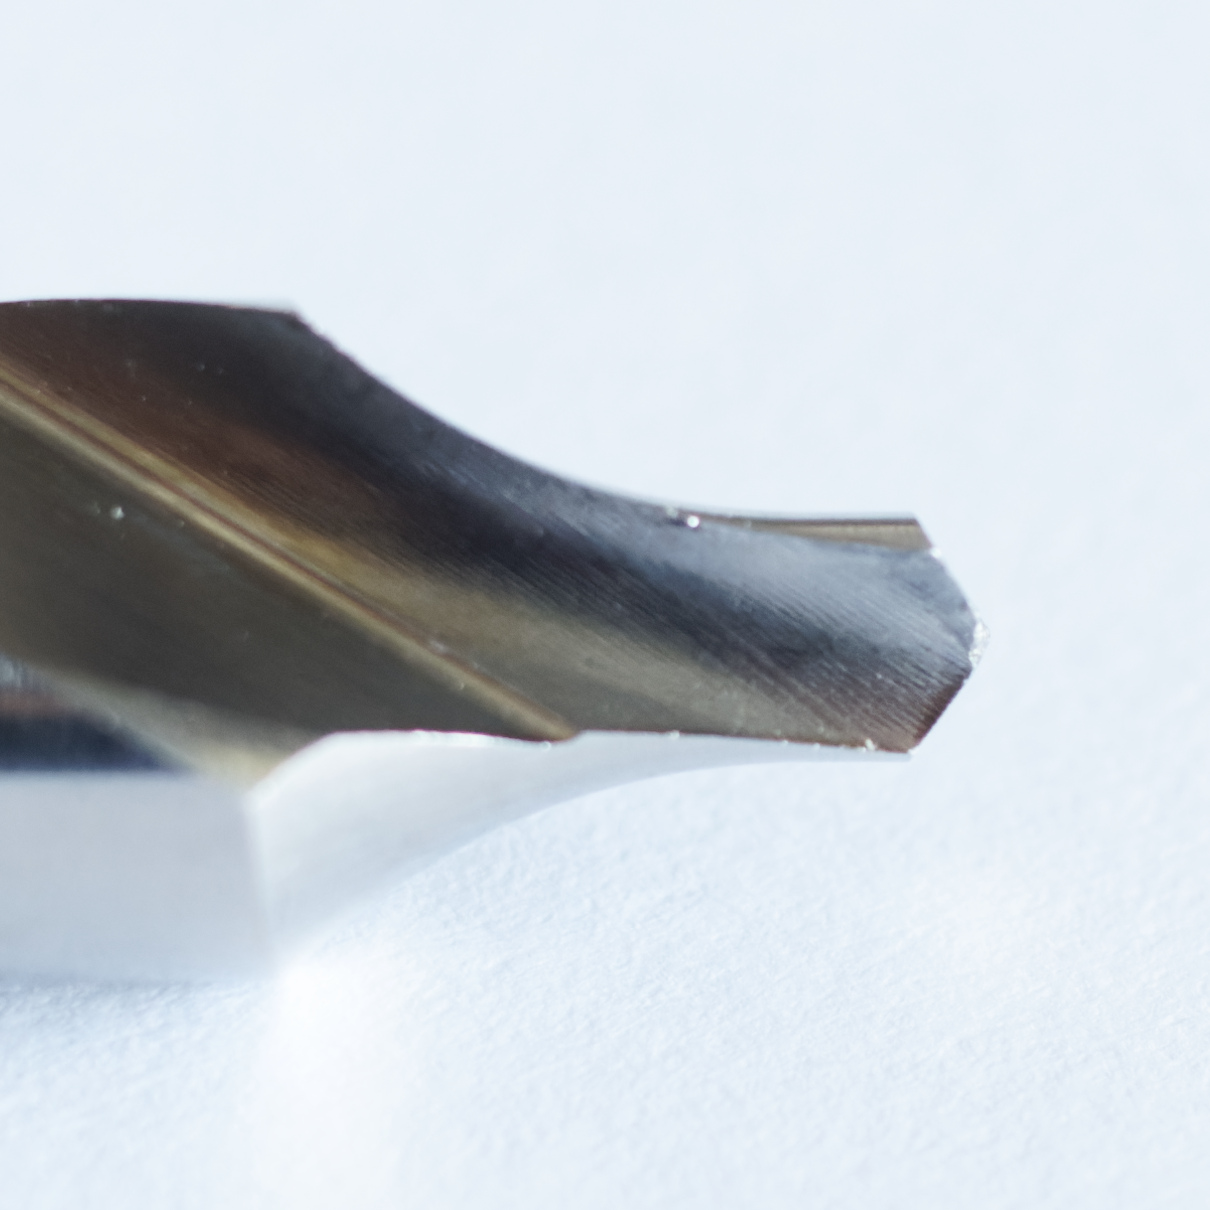
- Form R (Radiusform): Besitzt anstelle des geraden 60°-Kegels ein balliges Radiusprofil. Dies gewährleistet ein gleichmäßiges, linienförmiges Anliegen der Zentrierspitze selbst bei minimalem Fluchtungsfehler zwischen Reitstock und Spindel oder wenn sich das Werkstück unter Schnittkräften leicht durchbiegt.
Form A: 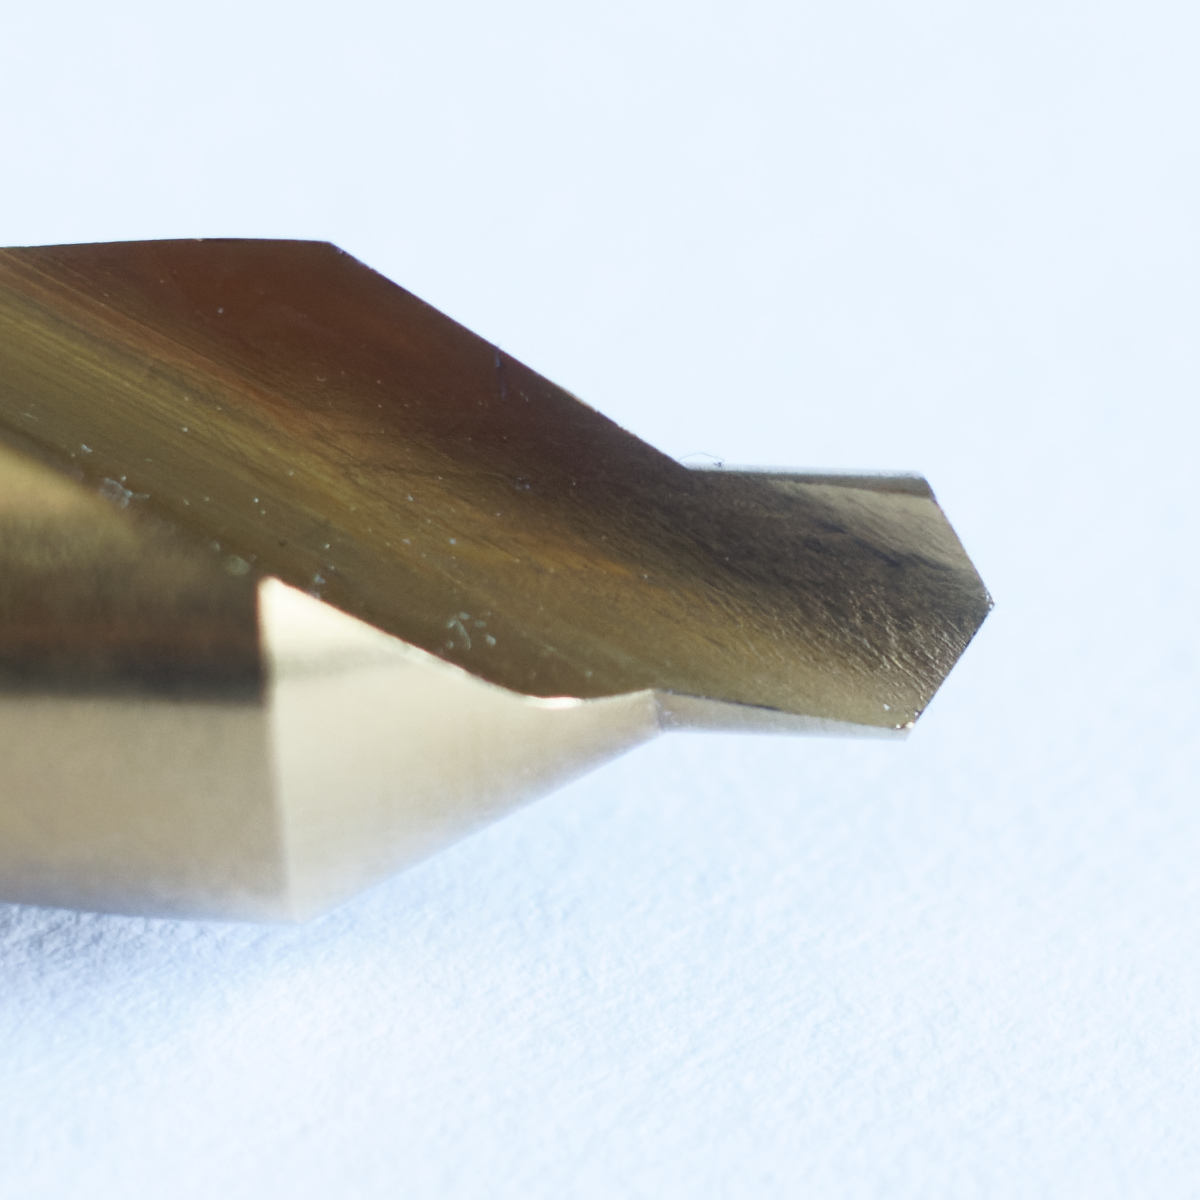 Form B:
 Form R:
2. NC-Anbohrer (Spotting Drills)
Hierbei handelt es sich um biegesteife Werkzeuge ohne dünnen Zentrierzapfen. Sie dienen ausschließlich zum positionsgenauen Vorzentrieren für Spiralbohrer oder zum gleichzeitigen Anfasen von Bohrungskanten.
Die wichtigste verfahrenstechnische Regel lautet: Der Spitzenwinkel des NC-Anbohrers muss gleich groß oder größer sein als der Spitzenwinkel des nachfolgenden Bohrers.
- Für HSS-Bohrer (118°) – Anbohrer mit 90° oder 120° einsetzen.
- Für VHM-Bohrer (Standard 140°) – Anbohrer mit 142° verwenden.
Wird ein 60°- oder 90°-Kegel für einen 140°-VHM-Bohrer verwendet, treffen die empfindlichen Außenecken des Bohrers zuerst auf die Kegelwand, anstatt dass die Querschneide im Zentrum greift. Dies führt häufig zum sofortigen Ausbrechen der Schneidkanten. Bei modernen VHM-Bohrern mit Kreuzanschliff (Split Point) bis 5xD auf planer Fläche kann auf das Anbohren meist gänzlich verzichtet werden.
3. Praxistipps und Erfahrungen aus der Werkstatt
Verweilzeit am Bohrungsgrund – genau 3 Spindelumdrehungen
In Lehrbüchern wird von einer Verweilzeit am Grund wegen der Gefahr von Kaltverfestigung häufig abgeraten. Die Werkstattpraxis zeigt jedoch die Kehrseite: Wird das Werkzeug im selben Moment zurückgezogen, in dem es die Endtiefe erreicht, führt die Federung des Systems regelmäßig zu Rundlauffehlern der Zentrierbohrung.
Statt einer langen Verweilzeit, die die Schneide überhitzt und reibt, genügt ein programmierter Halt von exakt 3 Spindelumdrehungen (im Zyklus oder per G4 über die Drehzahl berechnet). Das reicht völlig aus, damit die Schneide das federnde Aufmaß sauber abträgt, die Kegelfläche glättet und den Rundlauf sichert – ohne den Stahl kaltzuverfestigen.
Fluchtung: Drehmaschine vs. Fräsmaschine
Die Auswirkung eines Ausrichtfehlers hängt direkt davon ab, was rotiert:
- Drehbearbeitung (feststehendes Werkzeug im Revolver, rotierendes Werkstück): Mangelnde Fluchtung zur Spindelachse ist tödlich für die Standzeit des Zentrierbohrers. Die dünne Spitze erfährt sofort Biegespannungen und bricht ab. Auf den Rundlauf der Zentrierung hat dies jedoch geringeren Einfluss, da das rotierende Bauteil seine eigene Drehachse aufzwingt und der Kegel weitgehend zentrisch entsteht.
- Angetriebenes Werkzeug / Fräsmaschine (rotierendes Werkzeug): Hier ist es genau umgekehrt – jeder Rundlauffehler der Werkzeugaufnahme oder des Werkzeugs schlägt sich direkt 1:1 in einem Rundlauffehler der Zentrierbohrung nieder.
Nachdrehen der Zentrierbohrung nach dem Schruppen
Beim intensiven Schruppen werden im Material Eigenspannungen frei, und hohe Schnittkräfte können das Werkstück im Spannfutter minimal versetzen.
Bei Präzisionswellen ist es eine bewährte Praxis, die Zentrierbohrung zu Beginn grob vorzubohren und nach dem Schruppen der Hauptaufmaße die Zentrierung mit einem feinen Schlichtschnitt nochmals leicht nachzusetzen. Geht das Bauteil später auf die Rundschleifmaschine, spart dieser eine Handgriff enorm viel Zeit beim Ausrichten und Korrigieren von Radialschlägen.
Entdecken Sie auch mein Programm EvoSpline NC Generator: