ISO to nie zawsze to samo ISO. Dlaczego ten sam kod nie zadziała na Mazaku i Sinumeriku?
Gdy uczysz się programowania CNC w szkole lub na kursie, słyszysz prostą regułę: G0 to szybki posuw, G1 to ruch roboczy, a M3 włącza obroty w prawo. Myślisz sobie: „Prosta sprawa, znam kod ISO, od jutra poradzę sobie na każdej maszynie”.
Rzeczywistość warsztatowa bardzo szybko weryfikuje ten optymizm. Przychodzisz do pracy i okazuje się, że program napisany na jedną tokarkę po wgraniu na drugą pojawia się alarm w pierwszej linijce, a technolog każe ci zapomnieć o połowie tego, czego się uczyłeś.
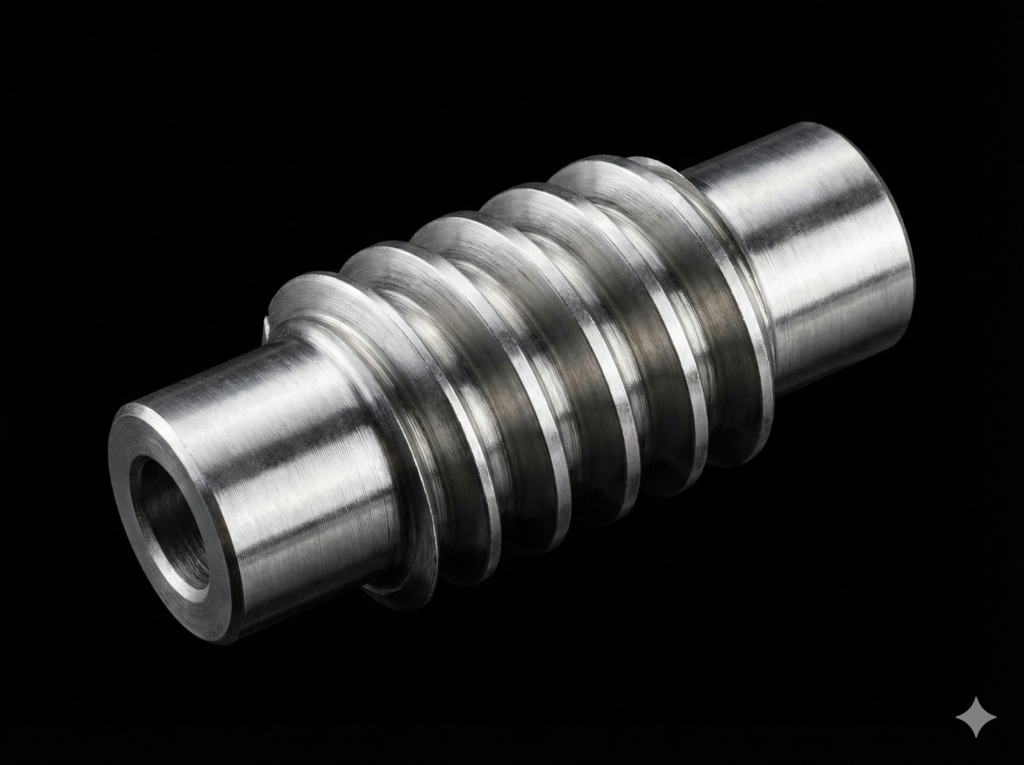
Dlaczego tak się dzieje? Bo „czysty standard ISO/DIN” w świecie obróbki skrawaniem to w zasadzie mit. Każdy producent sterowania – czy to Mazak z językiem EIA/ISO, Siemens Sinumerik, czy Fanuc – ma własną składnię, specyficzne kody i diametralnie inne podejście do synchronizacji osi. Różnice stają się szczególnie widoczne przy zaawansowanych zadaniach, takich jak nacinanie ślimaków metodą wierszowania czy dłutowanie rowków na tokarce.
Poniżej zebrałem najważniejsze różnice, na które najczęściej można się naciąć, przenosząc operacje między Mazakiem a Sinumerikiem.
1. Komentarze? No jak?
Komentarze są nieodłączną częścią złożonych programów – od opisów narzędzi, po instrukcje dla operatora.
- W sterowaniu Mazaka i kodowaniu EIA/ISO komentarz do po prostu (nawias). Gdy chcemy wykonać działania arytmetyczne w nawiasach używamy [takiego].
- Sinumerik to zupełnie inna logika. Wszystko co jest za „;” średnikiem, jest komentarzem i nie nie jest zaliczane do kodu programu. Nawiasy w działaniach są (normalne).
2. Gwintowanie i ślimaki: G32 kontra G33 oraz skok K
Gdy wykonujemy ślimaki archimedesowe uniwersalnymi płytkami (np. VBMT lub przecinakami) poprzez wierszowanie boków zęba, musimy precyzyjnie kontrolować każde przejście gwintujące.
- Mazak: Do pojedynczych przejść gwintowych ze stałym skokiem stosuje kod G32. Skok gwintu definiujemy tradycyjnie adresem
F:G32 Z-50. F12.566 - Sinumerik: W natywnym trybie kodem do gwintowania ze stałym skokiem jest G33. Co ważne – w osi Z skok śruby definiuje się parametrem K (w osi X byłby to parametr
I):G-CodeG33 Z-50. K12.566Jeśli wpiszesz w SinumerikuG33 Z-50. F..., sterowanie potraktujeFjako zwykły posuw roboczy, a nie skok synchronizowany z wrzecionem!
3. Ślimaki wielozwojne: Kąt przestawienia Q vs SF
Przy ślimakach 2-, 3- czy 4-zwojnych musimy przesunąć kąt wejścia narzędzia we wrzeciono dla każdego kolejnego zwoju. I tu zaczyna się prawdziwa szkoła jazdy:
- Sinumerik (parametr SF): Siemens rozwiązuje to wyjątkowo logicznie. Używamy parametru
SF=(Starting Point Offset), podając kąt w stopniach dziesiętnych:- zwój:
SF=0
- zwój (przy 2 zwojach):
SF=180.0
- zwój (przy 3 zwojach):
SF=240.0
- zwój:
G33 Z-50. K12.566 SF=180.0 - Mazak (parametr Q i pułapka parametrów maszyny): Mazak używa adresu
Q. Na przykład:G32 Z-50. F12.566 Q180000
I tu uwaga na pułapkę: w zależności od konfiguracji maszyny i parametru sterowania (najczęściej F167 bit 0), Mazak interpretuje wartośćQna dwa różne sposoby:
1. Jako stopnie dziesiętne:Q180.0000
2. Jako tysięczne części stopnia:Q180000(brak kropki, 180 stopni = 180000 jednostek).
Pomyłka w tym miejscu oznacza, że zamiast drugiego zwoju przesuniętego o 180°, narzędzie wjedzie w materiał z przesunięciem o ułamek milimetra i zetniesz wykonany wcześniej zwój.
4. Wybór narzędzia i koniec programu: T0101 vs T1 D1 oraz M99 vs RET
Kolejne różnice dotyczą fundamentalnych linijek w programie:
| Funkcja | Mazak (EIA/ISO) | Sinumerik |
| Wywołanie narzędzia | T0101 (4 cyfry: nr narzędzia + nr korektora) | T1 D1 (osobno narzędzie T, osobno ostrze D) |
| Wrzeciono wiodące | Domyślne | Często wymaga SETMS(1) |
| Koniec programu głównego | M30 | M30 |
| Koniec podprogramu | M99 | RET |
Jeśli piszesz makro lub program wierszujący, który ma być wywoływany jako podprogram (np. z poziomu Mazatrola), Mazak oczekuje na końcu M99. Wrzucenie tam RET spowoduje błąd składni. Odwrotnie na Sinumeriku – M99 zatrzyma program lub zapętli go w nieoczekiwany sposób zamiast wrócić do programu nadrzędnego.
5. Jak to opanować bez pisania wszystkiego od zera?
Ręczne przeliczanie punktów styczności płytki dla każdego przejścia ślimaka, pilnowanie zaokrągleń wierzchołków zębów, a do tego ciągłe zmienianie składni z G32/Q na G33/K/SF i z G53 na SUPA D0 potrafi zająć godziny. Wystarczy chwila nieuwagi, by pomylić format kąta na Mazaku albo zapomnieć o parametrze K w Sinumeriku.
Dlatego rozwijam dedykowane narzędzie – EvoSpline NC Generator.
Program napisałem w technologii WinUI 3 z myślą o codziennej pracy technologów i operatorów CNC. Jego zadaniem jest całkowite zdjęcie z głowy problemów ze składnią:
- Dedykowane moduły ślimaków (metryczne i calowe): Wpisujesz podstawowe parametry (moduł, średnicę zewnętrzną, ilość zwojów, kąt przyporu). Program w locie przelicza skok, kąt pochylenia linii śruby i naddatki, dobierając wierszowanie płytką VBMT lub rowkową.
- Jeden klik i zmiana dialektu: W liście rozwijanej wybierasz, czy generujesz kod na Mazaka, czy na Sinumerika. Program sam podmienia formaty:
- dla Mazaka dobierze
G32,F,G53oraz format kątaQ(z kropką lub w tysięcznych stopnia – w zależności od tego, jak masz ustawioną maszynę), - dla Sinumerika wygeneruje pętle
WHILE/ENDWHILE, składnięG33, adresK, przesunięciaSF=oraz bezpieczne odjazdySUPA ... D0.
- dla Mazaka dobierze
- Wyprowadzanie narzędzia bez podcięć: Jeśli wałek nie ma rowka wyjściowego, generator sam wyliczy skośne wyjście narzędzia pod zadanym kątem w osiach X i Z z zachowaniem synchronizacji obrotów.
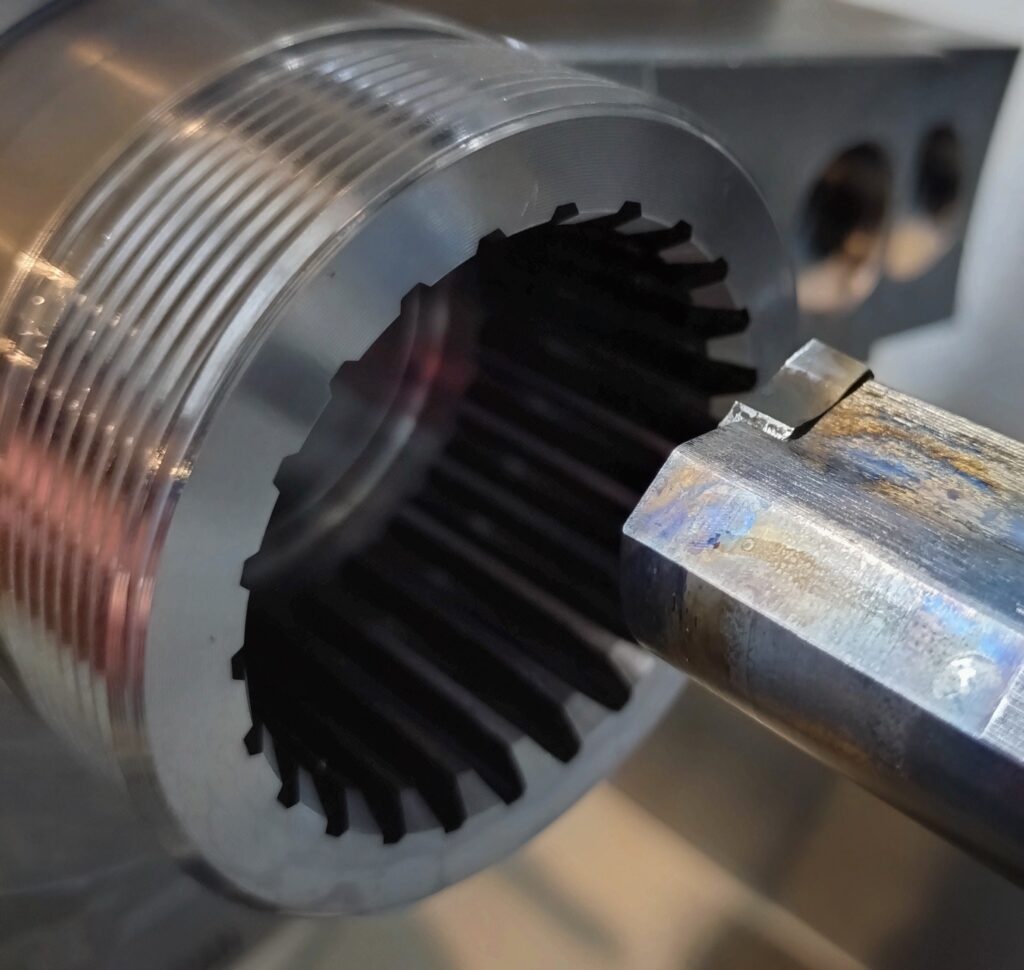
- Dłutowanie na tokarce (Slotting Module): Osobny moduł pozwala generować kod do dłutowania rowków wpustowych i uzębień wewnętrznych/zewnętrznych, automatycznie wykrywając typ obróbki i dając wybór pozycjonowania wrzeciona (pełna oś C lub orientacja kątowa kodem
M19dla maszyn bez osi C – Mazak).
Zamiast pamiętać o setkach drobnych różnic pomiędzy sterowaniami, lepiej skupić się na właściwym doborze parametrów skrawania, a formatowanie kodu zostawić generatorowi.
Program w wersji darmowej oraz z pełnym 7-dniowym okresem próbnym wersji PRO jest dostępny w Microsoft Store
Więcej technicznych opisów i instrukcji znajdziesz bezpośrednio na stronie evospline.com.